





Aplicació de les operacions de gir a la fabricació de serveis de modelat per injecció de plàstic
Les operacions de gir en la fabricació de motlles per modelar la injecció
Molts components de motlle utilitzats en el servei de modelat per injecció de plàstic consisteixen en superfícies rotatives. Components com ara pilars de guia, casquets de guia, punxons circulars, nuclis circulars, pins d’exjector i diversos eixos - Type parts Totes les superfícies rotatives com a geometria principal. Durant el procés de mecanitzat d’aquestes superfícies rotatives, és essencial no només per assegurar la precisió dimensional de cada superfície mecanitzada, sinó també per mantenir toleràncies geomètriques crítiques, incloent la coaxialitat i la perpendicularitat entre superfícies relacionades.
Per a aquest tipus de components, les operacions de gir es fan servir generalment com a mètode principal de mecanitzat. Segons els requisits específics de les parts en les aplicacions de serveis de modelat per injecció de plàstic, alguns components poden requerir operacions addicionals de mòlta després del procés inicial de gir per aconseguir la precisió i l'acabat superficial necessaris.
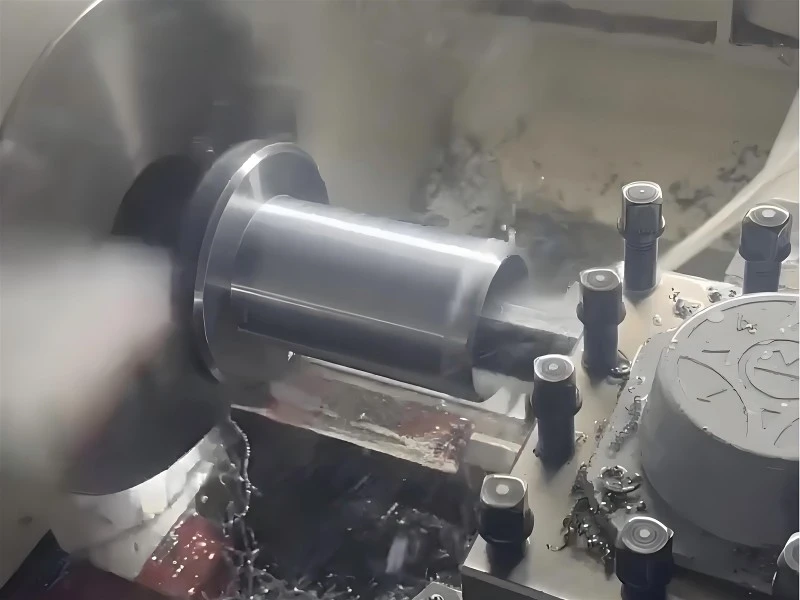
Equipament de gir en fabricació de motlles
El gir és un mètode de mecanitzat realitzat sobre un torn on les eines de tall eliminen el material de les peces giratòries per crear la forma desitjada. Hi ha nombrosos tipus de torns disponibles per a la fabricació de motlles, i els torns horitzontals són els més versàtils i àmpliament utilitzats a la indústria. Aquestes màquines s’utilitzen principalment per mecanitzar components del motlle amb superfícies rotatives externes, inclosos punxons, insercions, pilars de guia, casquets de guia, pins d’expulsor, nuclis, nanses de motlle i diversos components de tipus - essencials per a les operacions de servei de modelat d’injecció de plàstic.
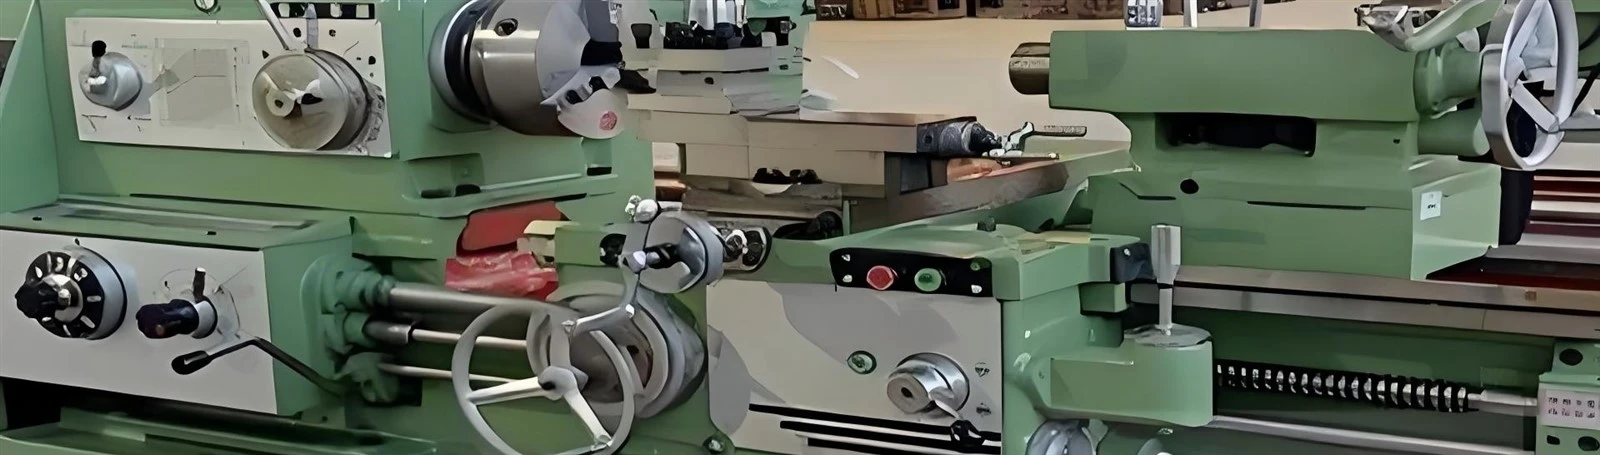
Torn horitzontal amb components clau etiquetat: capçalera, carruatge, pal de eina i cua
El torn horitzontal estàndard consta de diversos components clau que treballen junts per assegurar un mecanitzat precís. El capçal serveix de component principal del torn, conduint el Chuck que sosté i gira la peça. El quadre de canvi de canvi transmet el moviment des del capçalera fins al quadre de pinso, mentre que permet als operadors modificar la relació entre el moviment principal i les velocitats de moviment d’alimentació mitjançant canvis d’engranatges. El quadre d’alimentació transfereix el moviment de rotació des del cargol fins al cargol de plom o la barra d’alimentació, permetent diferents velocitats de rotació per a diverses operacions.
El conjunt de carruatges representa el principal component operatiu per assolir el moviment de pinsos del torn. Mitjançant controls manuals, els operadors poden implicar la barra d’alimentació per permetre el moviment d’alimentació longitudinal o transversal del pal de l’eina, mentre que el cargol de plom permet les operacions de tall de fils. El missatge de l’eina proporciona una plataforma de muntatge segura per a eines de tall, mentre que el Tailstock serveix múltiples funcions, incloent el suport de peces de treball més llargues amb un punt central per millorar la rigidesa, muntar eines de perforació, reamers i aixetes per a mecanitzacions de forat i fil i permetre una lleugera despesa lateral per a les operacions de gir de culars.
Mètodes de muntatge de la peça
Quan enceneu els diàmetres externs en els torns estàndard, les peces es munten normalment mitjançant auto - centrat en els centres centrats, que proporcionen un centratge automàtic i un subjecció convenient. Per a treballs més grans o geometries complexes, es fan servir quatre - mandíbules o plaques facials. Els eixos esvelts solen ser compatibles entre centres amb forats del centre de pre-.
Capacitats de precisió
El gir de precisió pot assolir les precisions dimensionals dins de les notes de tolerància a IT8, amb valors de rugositat superficial que van des de RA 0,8 a 1,6 μm, cosa que la fa adequada per a les operacions semi - en la fabricació de components del servei de modelat d'injecció d'injecció de plàstic.
Aplicacions pràctiques de la fabricació de motlles
Mitjançant l’anàlisi estructural de diversos components del motlle, podem comprendre millor l’aplicació de les operacions de gir a les peces de motlle de fabricació per a un servei de modelat d’injecció de plàstic. Considereu una estructura típica de punxó circular amb una longitud total de 70 mm, amb una superfície externa composta íntegrament de geometria rotacional. Si bé l'estructura relativament senzilla la fa completament adequada per a la gira, s'han de tenir en compte diversos factors durant el procés de fabricació.
Com que aquest component funciona com un cop de puny que requereix propietats de duresa específiques, el procés de fabricació ha d’incloure el tractament de la calor. A més, tant la secció de muntatge com la secció de treball exigeixen una alta precisió dimensional i una qualitat de superfície superior. La seqüència de fabricació normalment implica el gir i el semi {{2- Les operacions de gir, seguides de calmar per endurir el component i, finalment, les operacions de trituració per aconseguir les especificacions necessàries essencials per al rendiment del servei de modelat d'injecció de plàstic fiable.
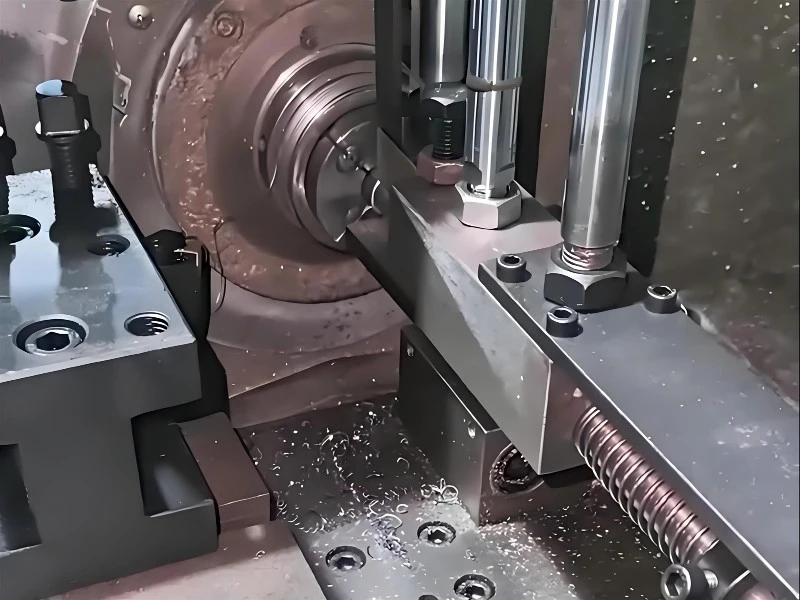
Durant el procés de gir, els torns horitzontals s’utilitzen generalment per realitzar un mecanitzat d’acabat i semi {0- del blanc segons els dibuixos tècnics. Si bé la dimensió radial de l'espatlla de muntatge es pot convertir directament en la mida final, totes les altres dimensions han d'incloure les bonificacions de mòlta adequades per a operacions posteriors. Després del tractament tèrmic per endurir el component, la mòlta cilíndrica externa aconsegueix les dimensions finals, seguides de polit manual i preparació de la vora per part de tècnics qualificats per obtenir la superfície de treball ideal i les superfícies d’aparellament necessàries per a un rendiment òptim de motlles.
Operacions de gir per a morts circulars
Les matrius de compostos i compostos circulars representen components més complexos en les eines de servei de modelat per injecció de plàstic. Amb una alçada total de 50mm i superfícies compostes completament per geometria rotacional, aquestes parts presenten una mica més complexitat que els punxons circulars simples, però es mantenen totalment adequades per a les operacions de gir. Com que el compost mor que requereix propietats de duresa específiques, aquests components experimenten un tractament tèrmic durant la fabricació.
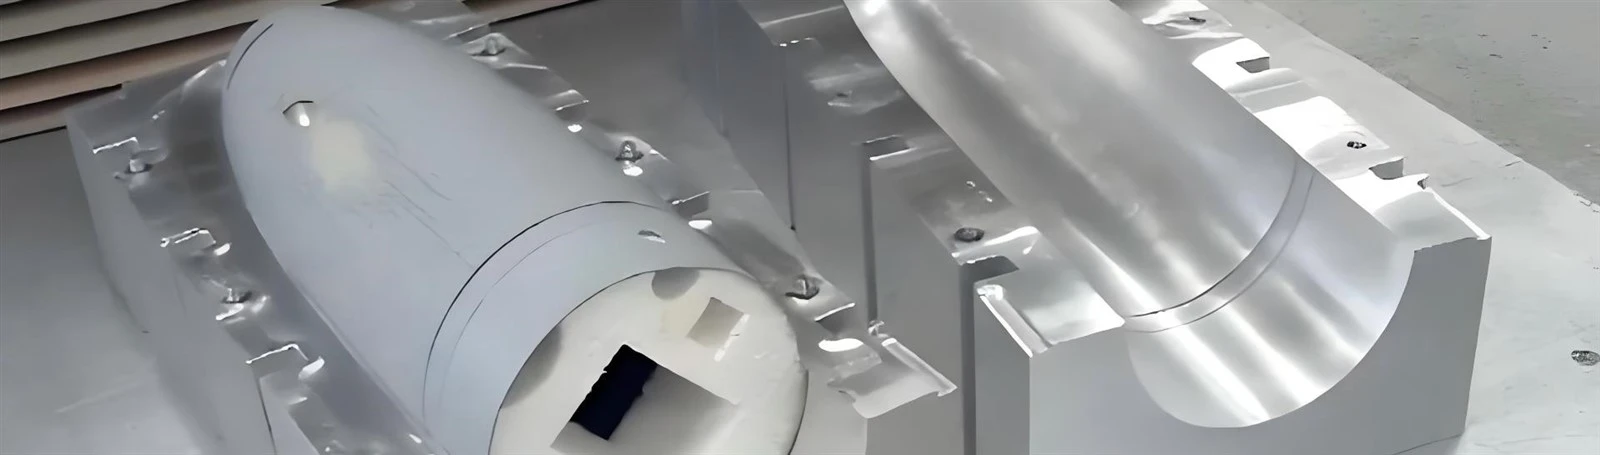
Cross - Secció d'un compost circular que mostra superfícies internes i externes que requereixen operacions de gir
El diàmetre extern que funciona com a punxó i el diàmetre intern que serveix com a matriu tant exigeixen una alta precisió dimensional radial com la qualitat de la superfície. Aquestes dimensions crítiques requereixen unes bonificacions de mòlta després de les operacions de gir a punt i semi -. El diàmetre del forat de descàrrega i el diàmetre de la plataforma de muntatge es poden convertir directament en dimensions finals. Després del tractament tèrmic per endurir el component, la superfície de punxó externa de la secció de blanc, la superfície interna de la secció de perforació i les porcions de la vora de tall experimenten operacions de mòlta per aconseguir les especificacions necessàries per a aplicacions de servei de modelat d'injecció de plàstic fiables.
Seqüència de mecanitzat compostos
- Gir de totes les superfícies
- Semi - Acabeu de girar amb bonificacions de mòlta adequades
- Tractament tèrmic per a la duresa
- Trituració cilíndrica externa
- Mituració cilíndrica interna
- Acabat manual de tècnics especialitzats
Aquest enfocament complet garanteix l’alta precisió necessària per als components de motlles de qualitat.
Consideracions avançades per convertir la fabricació de motlles moderna
A la fabricació de components de motlles contemporanis per a serveis de modelat per injecció de plàstic, nombroses parts que inclouen pilars guia, matolls de guia, pins de retorn, pins d’exjectors, anells de localització, casquets de sprue i pilars de suport, totes presenten geometries externes compostes per superfícies rotatives. Els seus processos de fabricació utilitzen principalment torns combinats amb màquines de mòlta cilíndrica internes i externes per aconseguir les especificacions necessàries.
És important tenir en compte que molts d’aquests components s’han normalitzat en la moderna indústria del servei de modelat d’injecció de plàstic. Els fabricants especialitzats produeixen ara aquestes parts normalitzades, eliminant la necessitat que les empreses generals de fabricació de motlles que les compleixin a la casa -. Aquesta normalització ha millorat significativament l'eficiència i la coherència a la indústria alhora que ha reduït els costos de producció i els temps de plom.
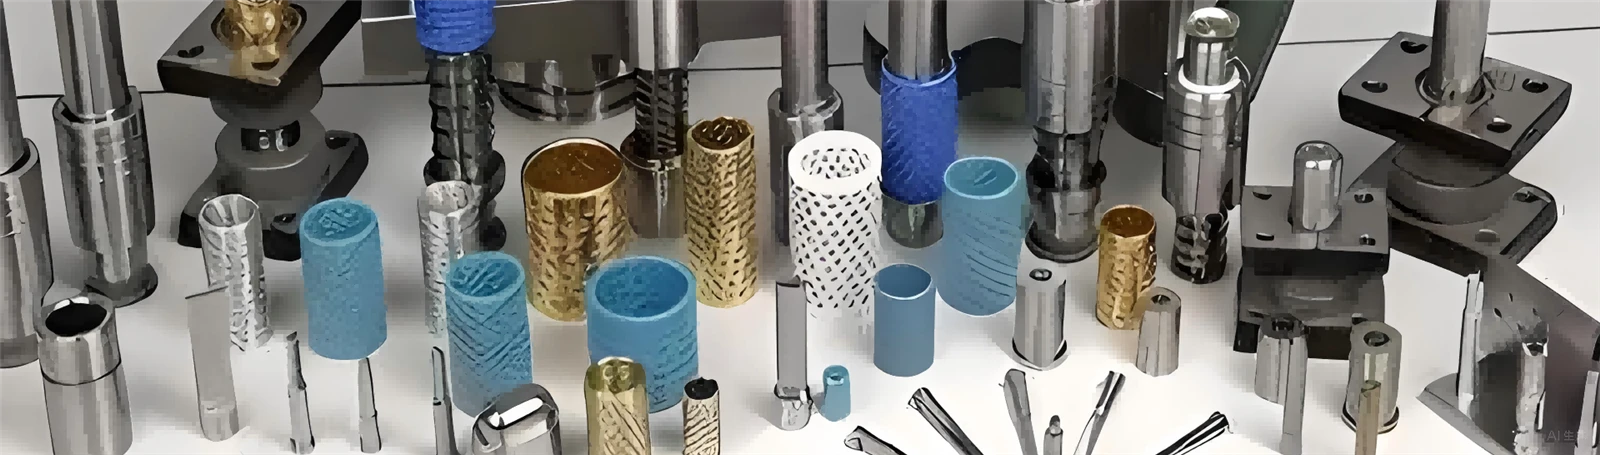
Assortiment de components de motlle estandarditzats amb superfícies rotatives
Actualment, les operacions de gir a les instal·lacions típiques de fabricació de motlles es reserven principalment per a components de motlle estàndard no - com ara punxons circulars, matrius circulars i insercions circulars personalitzades. Aquestes operacions serveixen principalment com a processos de mecanitzat d’acabar i semi {2-, preparant components per a operacions posteriors d’acabat que aconsegueixen les toleràncies finals i les qualitats superficials exigides per les aplicacions modernes de modelat d’injecció de plàstic.
Integració amb les modernes tecnologies de fabricació
L’evolució de la tecnologia de gir continua avançant juntament amb els desenvolupaments en els requisits del servei de modelat per injecció de plàstic. Els centres de tornada moderns de CNC incorporen ara funcions avançades com ara eines en directe, sub - cargols i múltiples capacitats de l’eix -, permetent produir geometries complexes en configuracions simples. Aquesta integració redueix la manipulació, millora la precisió i disminueix el temps global de producció per als components crítics del motlle.

Centre de gir modern CNC amb capacitats d’eines en directe
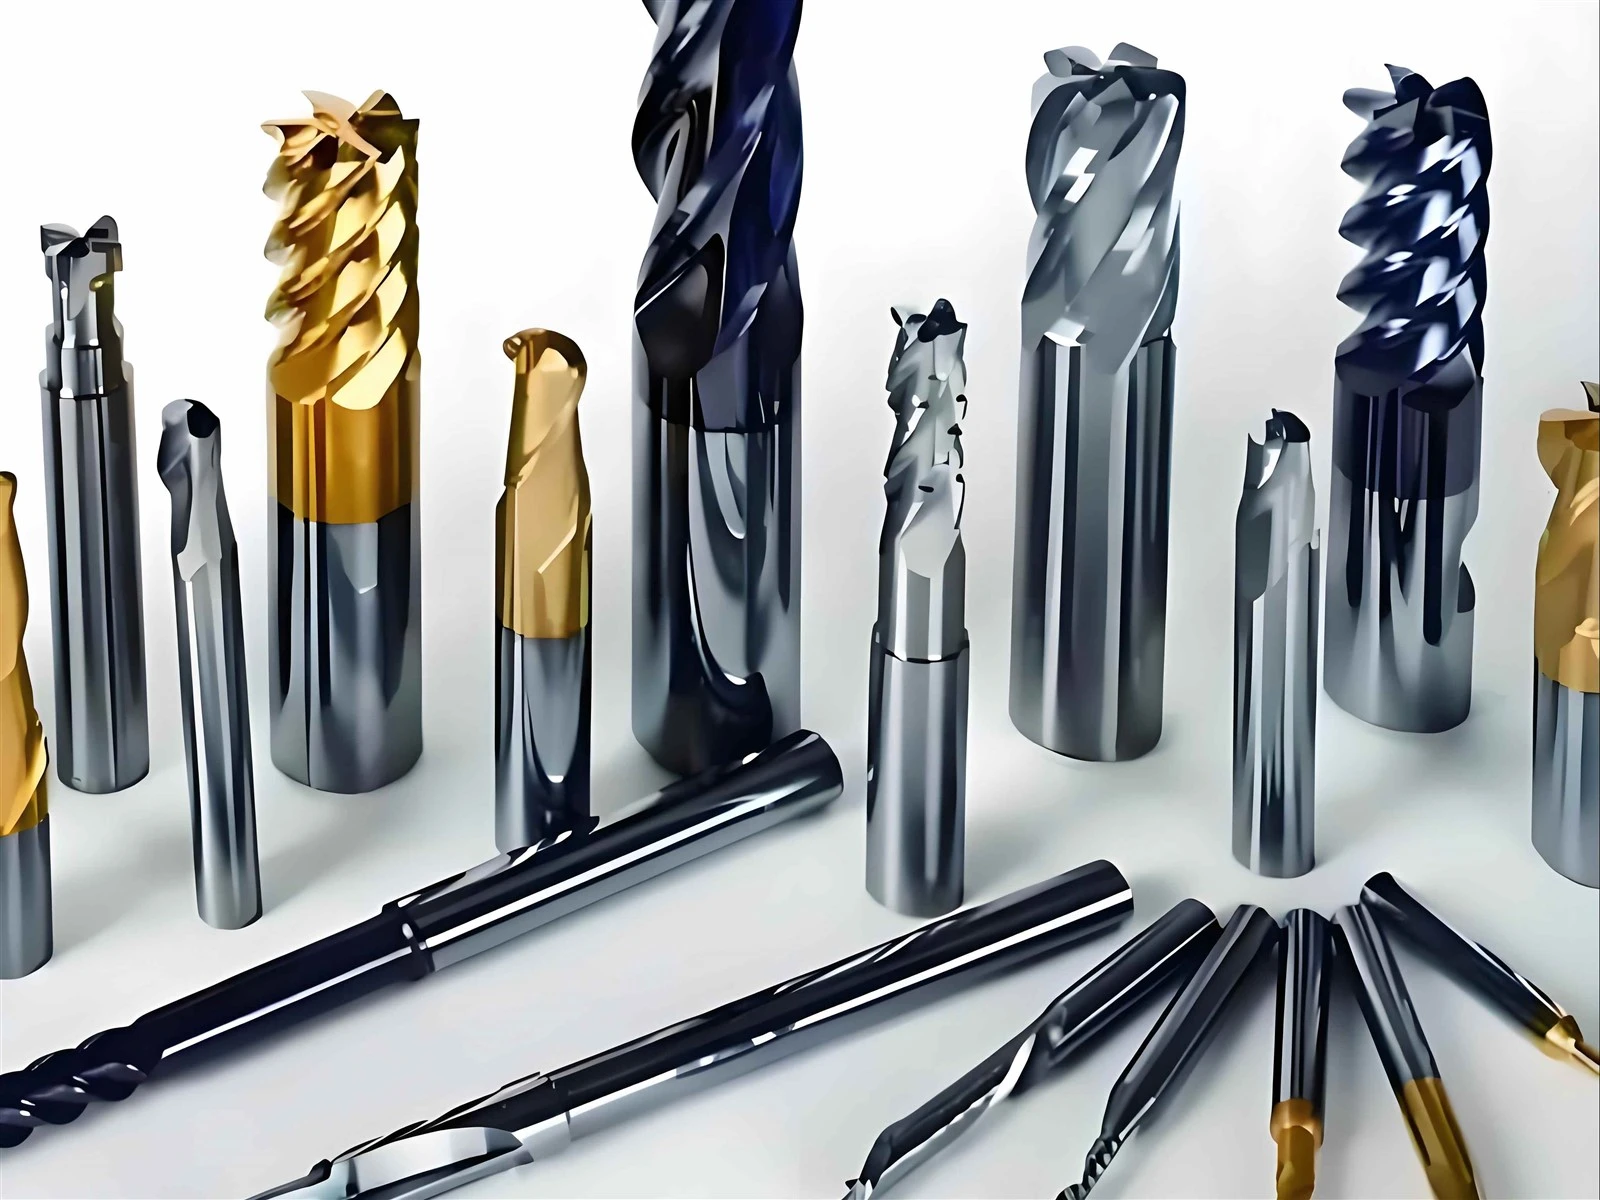
Eines avançades de tall per mecanitzar els acers d'eines endurides
El control de la temperatura durant les operacions de gir ha esdevingut cada cop més important, sobretot quan es mecanitzen els acers d’eina endurits pre {0- que s’utilitzen habitualment en les eines de servei de modelat d’injecció de plàstic. Els sistemes avançats de refrigeració i els materials d’eines de tall, inclosos el diamant policristal·lí (PCD) i el nitrur de bore cúbic (CBN), permeten un mecanitzat eficient de materials endurits mantenint l’estabilitat dimensional i la qualitat de la superfície.
La implementació de {- Sistemes de mesura de processos en equips de gir moderns permet el control real - de temps i ajust de les dimensions crítiques durant el mecanitzat. Aquesta capacitat resulta especialment valuosa quan es produeixen components de precisió alts - per a aplicacions de servei de modelat per injecció de plàstic, on les toleràncies estretes afecten directament la qualitat de la part i la longevitat del motlle.
Garantia de qualitat en components de motlle girats
El control de qualitat dels components del motlle girat s’estén més enllà de la verificació dimensional bàsica. L’anàlisi de la textura superficial mitjançant una profilometria avançada garanteix que les superfícies funcionals compleixin les especificacions per a la resistència al desgast i les característiques del flux de material crítics per al rendiment del servei de modelat d’injecció de plàstic. La verificació de la tolerància geomètrica mitjançant màquines de mesura de coordenades (CMMS) confirma que els requisits de coaxialitat, perpendicularitat i cilindicitat es compleixen de manera constant entre els lots de producció.
Coordinar la màquina de mesurar (CMM) Verificació de la precisió dimensional dels components del motlle girat
No - Mètodes de prova destructiva, inclosos la inspecció de partícules magnètiques i les proves d’ultrasons, verifiqueu la integritat dels components girats abans d’entrar en servei en aplicacions de servei de modelat d’injecció de plàstic. Aquestes tècniques d’inspecció detecten defectes potencials que podrien provocar un fracàs prematur durant la pressió alta -, altes - condicions de temperatura que es troben durant les operacions de modelat per injecció.
La documentació i la traçabilitat dels components del motlle convertits han esdevingut cada cop més importants en els sistemes de gestió de la qualitat. Els registres digitals de paràmetres de mecanitzat, resultats d’inspecció i certificacions de material asseguren que l’historial de fabricació de cada component es pot rastrejar al llarg de la seva vida útil, donant suport a iniciatives de millora contínua en les operacions de servei de modelat d’injecció de plàstic.
Els desenvolupaments en la tecnologia de la fabricació de motlles
Les tecnologies emergents continuen reformant les operacions de gir en la fabricació de motlles per a aplicacions de servei de modelat per injecció de plàstic. Els algorismes d’intel·ligència artificial i d’aprenentatge automàtic optimitzen ara els paràmetres de tall en el temps real -, adaptant -se a les variacions de material i al desgast de l’eina per mantenir una qualitat consistent alhora que maximitzen la productivitat. Aquests sistemes analitzen grans quantitats de dades de mecanitzat històric per predir condicions de processament òptimes per a nous components, reduint el temps de desenvolupament i millorant els primers índexs d’èxit de l’article -.
Tendències emergents de la tecnologia de gir
Ai - mecanitzat optimitzat
Real - Ajust de temps dels paràmetres de tall per obtenir resultats òptims
Indústria 4.0 Integració
Connectivitat intel·ligent per al manteniment predictiu
Fabricació híbrida
Combinant processos additius i subtractius
Pràctiques sostenibles
ECO - refrigeració i eficiència energètica
Els sistemes de fabricació híbrids que combinen processos additius i subtractius ofereixen noves possibilitats per crear components complexos de motlles. Aquestes màquines poden acumular material mitjançant la deposició d’energia dirigida o la fusió del llit de pols, i després realitzar operacions de gir per aconseguir dimensions finals i acabats superficials. Aquest enfocament permet la producció de canals de refrigeració conformals i altres funcions avançades que milloren les capacitats del servei de modelat per injecció de plàstic.
La integració dels conceptes Industry 4.0 en les operacions de la conversió facilita la comunicació de temps real - entre màquines, eines i sistemes empresarials. Aquesta connectivitat permet estratègies de manteniment predictiu que minimitzen els temps d’inactivitat no previstos, la gestió automàtica de la vida de les eines que garanteix una qualitat i una programació dinàmica constant que optimitzin l’ús de recursos a tota la instal·lació de producció de serveis de modelat d’injecció de plàstic.
A mesura que la sostenibilitat mediambiental és cada cop més important, les operacions de gir per a la fabricació de motlles continuen evolucionant cap a més pràctiques d’efecte ECO -. La lubricació de quantitat mínima (MQL) i el refredament criogènic redueixen l’impacte ambiental dels líquids de tall mantenint o millorant el rendiment de mecanitzat. Energy - Dissenys de màquines eficients i sistemes de frenada regenerativa redueixen el consum d'energia, contribuint a les operacions del servei de modelat d'injecció de plàstic més sostenible en general.
L’avanç continuat de la tecnologia de tornada garanteix que aquest procés fonamental de mecanitzat es mantindrà essencial per produir components de motlle d’alta- de qualitat per a aplicacions de serveis de modelat d’injecció de plàstic, donant suport a l’evolució continuada de la indústria cap a una major precisió, eficiència i sostenibilitat.
Consideracions materials en les operacions de gir per components de motlles
La selecció de materials adequats per als components del motlle afecta significativament les operacions de gir en la fabricació de serveis de modelat per injecció de plàstic. Diferents materials presenten diferents característiques de maquinària que influeixen en la selecció de les eines, els paràmetres de tall i l'eficiència general del procés.
Assortiment de materials de motlle amb diferents característiques de maquinària
Els acers d’eines, com P20, H13 i S7, segueixen sent els materials més utilitzats per als components de motlles a causa de la seva excel·lent combinació de duresa, duresa i resistència al desgast. Tot i això, la seva maquinària varia significativament en funció de les condicions de tractament tèrmic. Els acers d’eina endurits pre - (normalment de 30-40 HRC) ofereixen una bona maquinària per a les operacions de gir, mentre que els acers completament endurits (50-60 HRC) requereixen eines i tècniques de tall especialitzades.
Els acers inoxidables, que s’utilitzen per a motlles que requereixen resistència a la corrosió, presenten reptes únics en les operacions de gir a causa de les seves característiques d’enduriment -. Els paràmetres de tall adequats i la geometria de l’eina són essencials per evitar un desgast excessiu d’eines i mantenir la precisió dimensional. Les eines d’alta - Speed Acer (HSS) són adequades per a materials de duresa inferior, mentre que les eines de carbur, ceràmica o CBN són necessàries per a materials més durs i taxes de producció més elevades.
Factors de cost en les operacions de gir per a la fabricació de motlles
L’optimització de costos en les operacions de gir per als components del servei de modelat d’injecció de plàstic implica equilibrar diversos factors, com ara la utilització de la màquina, els costos d’eines, la mà d’obra i l’eficiència del procés. Si bé els centres de gir CNC representen una inversió de capital significativa, la seva capacitat de produir components complexos amb una intervenció mínima de l'operador sovint produeix un cost inferior per - de la part per a volums de producció de mitjana a alta.
Els costos d’eines constitueixen una part substancial de les despeses d’operacions de gir. La selecció d’eines de tall ha de considerar no només el preu inicial de compra, sinó també la vida de l’eina, les taxes d’eliminació de materials i la necessitat de geometries especialitzades. Els materials d’eines avançats com el carbur i el CBN ofereixen una vida d’eines més llarga i una velocitat de tall més elevada, sovint compensant el seu cost inicial més elevat mitjançant una major productivitat i un temps reduït de canvi.
Optimització de processos, inclosa la implementació de tècniques de mecanitzat de velocitat - i la reducció dels temps de configuració mitjançant sistemes d’eines de canvi ràpid -, contribueix a la reducció de costos. Minimitzant no - valor - activitats afegides i maximitzant la utilització de cargols, els fabricants de motlles poden aconseguir un estalvi de costos significatiu en les operacions de gir mantenint la precisió elevada necessària per a les aplicacions de servei de modelat per injecció de plàstic.